

三维激光切割在压铸铝件后处理中的工艺应用

压铸铝件脱模后,浇口、飞边和轮廓余量的清理是一道绕不开的工序。这类零件往往带有复杂曲面和薄壁结构,传统打磨或冲切方式在应对空间轮廓时,容易因机械接触产生应力,薄壁部位变形的情况并不少见。斯塔克机器人在三维激光切割设备的应用中,接触到压铸铝件后处理的实际需求,围绕这一场景开展了相关工艺研究。
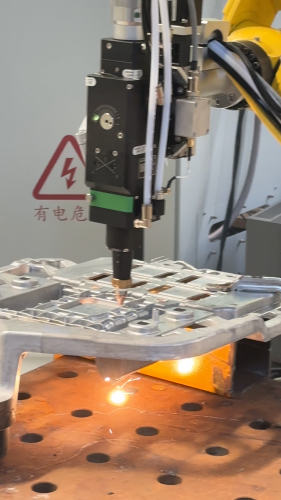
压铸铝对激光切割的响应与普通铝板有所不同。压铸件表面存在氧化层和脱模剂残留,材料内部也可能有气孔或组织不均匀的区域,这些因素都会影响切割过程的稳定性。含镁压铸铝对热输入更为敏感,切割速度偏快时容易出现过度反应,速度偏慢又会导致热量累积,切边发黑或烧蚀。斯塔克机器人在设备调试中关注功率、速度和焦点位置的配合,力求在熔透与热控制之间找到相对稳定的区间。有实际测试显示,在特定参数组合下,含镁压铸铝的切面可以呈现银白色,边缘挂渣较少,后续打磨工作量有所降低。
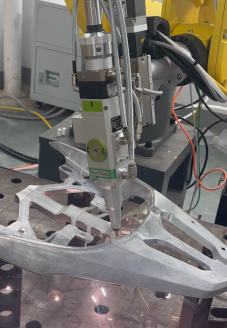
三维激光切割的非接触特性在压铸铝薄壁件上体现得较为明显。传统冲切或铣削会对工件施加机械力,薄壁部位容易发生让位或变形,而激光加工不产生机械应力,有助于保持压铸件原有的形状和尺寸精度。切割头沿工件空间轮廓走位,对于曲面过渡区域和异形孔位的加工,一次装夹即可完成多面处理,减少了反复翻转带来的基准偏移。压铸铝件批次间的材料状态存在波动,不同牌号、不同壁厚的最佳参数也不尽相同,斯塔克机器人在设备支持中通常建议结合首件切割结果进行参数微调,而非套用固定值。
压铸铝件的加工需求各有侧重,三维激光切割并非替代所有后处理工序,但在复杂曲面修边、异形孔切割和薄壁件加工方面,它提供了一种值得考虑的路径。斯塔克机器人将继续围绕压铸铝后处理的实际问题,完善设备在工艺适配和运行稳定性方面的表现。
下一篇:已经是最后一篇了
上一篇:三维激光切割机丨适配电动车挡泥板柔性加工


